


2026-10-07
钼矿选厂的运营成本里,钢耗和电耗是大头。磨机衬板、研磨介质、破碎机颚板、圆锥破壁板,这些耐磨件的消耗一年下来是笔不小的开支。电耗更不用说,碎磨段占全厂电耗的一半以上。很多选厂盯着药剂成本抠,却忽视了钢耗和电耗的优化空间。钼矿加工设备与耐磨材料优化要解决的,就是从设备选型、耐磨材料匹配、工艺参数调整三个维度,把钢耗和电耗同时降下来。
快速了解
钢耗的大头在磨机衬板和研磨介质,电耗的大头在碎磨段,两者往往互相影响。
耐磨材料的选择要看矿石磨蚀性,不能只看价格,也不能只看硬度。
降低钢耗和电耗的关键是让磨机在最优负荷区运行,而不是简单地少用钢球或少开设备。
钢耗到底花在哪了
钼选厂的钢耗主要分布在磨机衬板、研磨介质、破碎机耐磨件、渣浆泵过流件几个地方。磨机衬板和研磨介质占钢耗的百分之六十到七十。
磨机衬板的消耗跟矿石磨蚀性、磨机转速、衬板材质有关。矿石磨蚀性强,衬板磨损快。磨机转速高,研磨介质抛落冲击大,衬板磨损快。衬板材质差,磨损快。某钼选厂的磨机衬板寿命只有六个月,一年换两次,衬板费用加上停机损失,一年下来几十万。
研磨介质的消耗跟矿石硬度、磨矿细度、钢球材质有关。矿石硬,钢球磨损快。磨矿细度细,钢球研磨时间长,磨损快。钢球材质差,磨损快。某钼选厂的钢球消耗是每吨矿石零点八公斤,一年处理一百万吨矿石,钢球消耗八百吨。
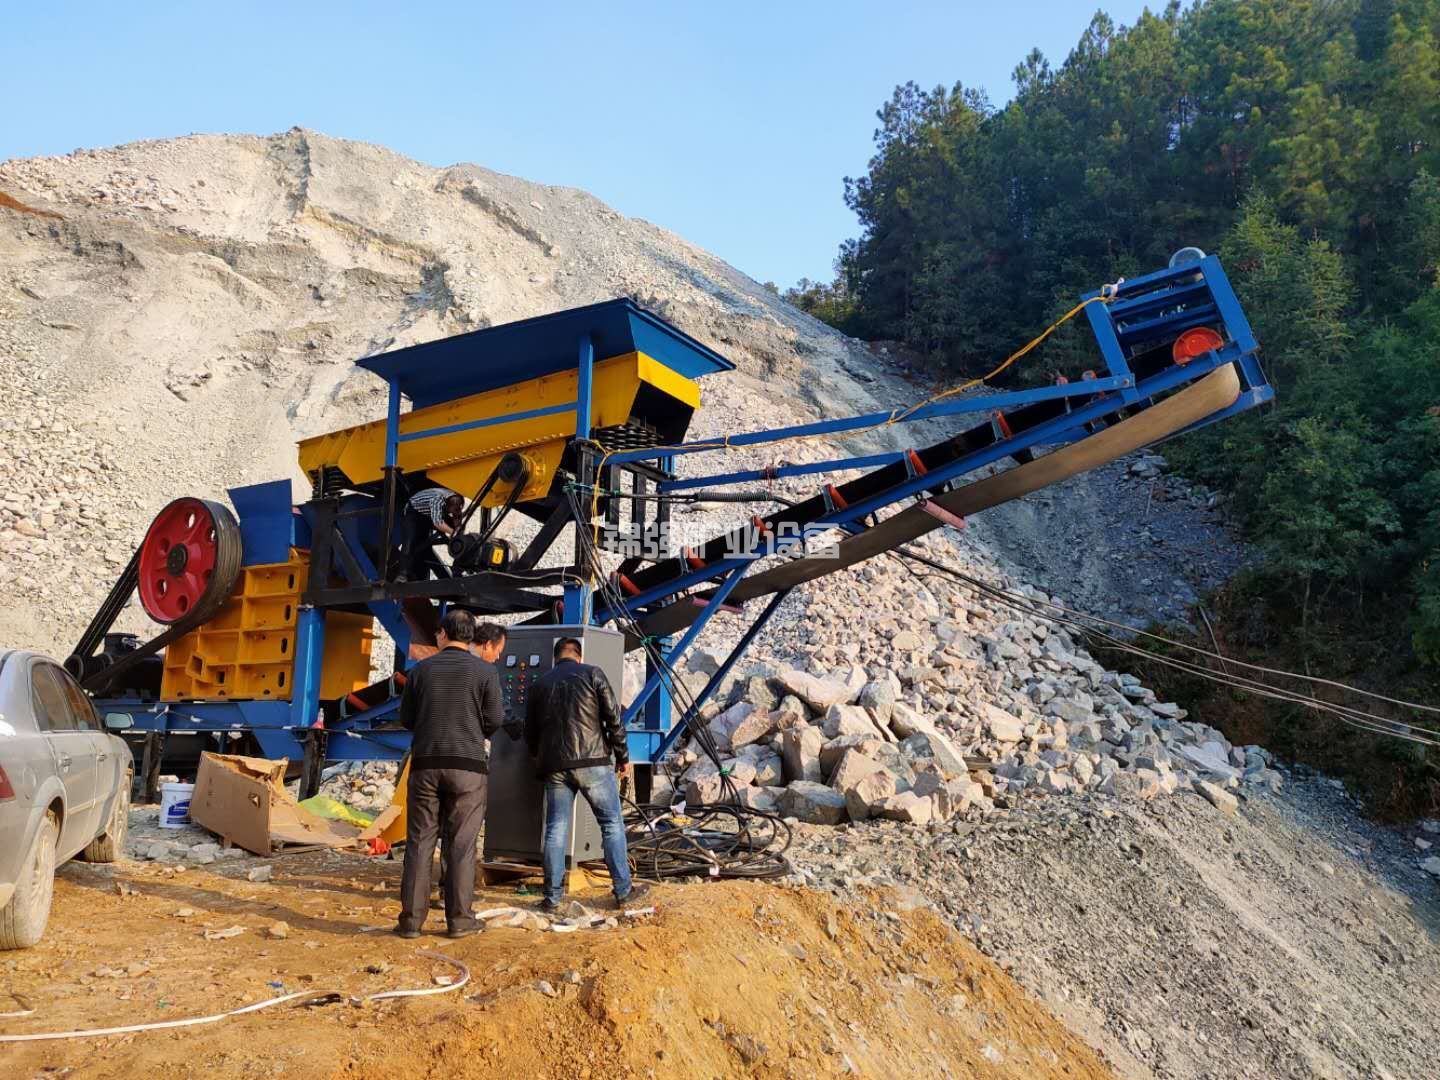
破碎机耐磨件的消耗跟矿石硬度、破碎机腔型、耐磨件材质有关。颚板、圆锥破壁板、高压辊磨机辊面,这些耐磨件的寿命直接影响破碎段运行成本。某钼选厂的圆锥破壁板寿命只有三个月,一年换四次,壁板费用加上停机损失,一年下来也不少。
渣浆泵过流件的消耗跟矿浆磨蚀性、泵的选型、过流件材质有关。矿浆磨蚀性强,过流件磨损快。泵选型不对,过流件磨损快。某钼选厂的渣浆泵过流件寿命只有两个月,一年换六次。
电耗到底花在哪了
钼选厂的电耗分布有规律。碎磨段占百分之五十到六十,浮选段占百分之十五到二十,脱水段占百分之十左右,其余是辅助系统。
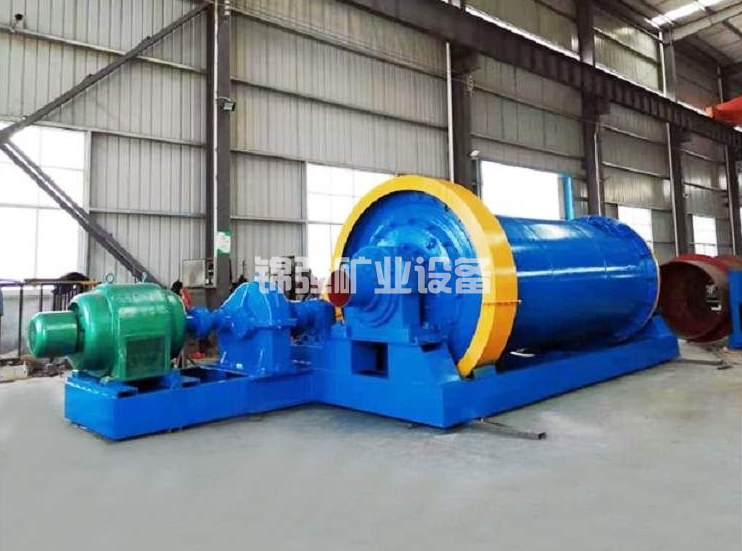
碎磨段的电耗主要在磨机主电机、分级设备、矿浆泵。磨机主电机占碎磨段电耗的百分之七十以上。磨机在低负荷区运行时,功率因数低,单位电耗高。某钼选厂的磨机填充率只有百分之三十,磨机装机功率一千二百千瓦,实际运行功率只有八百千瓦,功率因数零点七五,单位电耗偏高。
浮选段的电耗主要在浮选机叶轮电机、充气风机、药剂泵。浮选机叶轮线速度偏高,矿浆过度搅拌,能耗上去了,细粒矿物还被打碎。某钼选厂把浮选机叶轮线速度降了百分之十,充气量根据泡沫状态自动调节,浮选段电耗降了约百分之八。
脱水段的电耗主要在过滤机真空泵、浓密机底流泵、压滤机液压泵。过滤机真空度偏高,能耗浪费,滤饼水分还未必降得下来。某钼选厂把过滤机真空度从零点零六兆帕降到零点零五兆帕,滤饼水分没变,真空泵电耗降了约百分之十二。
耐磨材料怎么选
耐磨材料的选择要看矿石磨蚀性、磨损机理、成本效益,不能只看价格或硬度。
矿石磨蚀性测定是第一步。磨蚀性指数高的矿石,要选高铬铸铁、高锰钢、陶瓷复合这些耐磨材料。磨蚀性指数低的矿石,普通高锰钢就够了。某钼矿的磨蚀性指数是零点六,属于中等磨蚀性,磨机衬板选高锰钢加合金化处理,寿命比普通高锰钢提高了约百分之四十。
磨损机理分析是第二步。磨料磨损为主,选高硬度材料。冲击磨损为主,选高韧性材料。磨料磨损加冲击磨损,选高硬度高韧性材料。某钼矿的磨机衬板磨损机理是磨料磨损加冲击磨损,选高铬铸铁衬板,硬度高,耐磨性好,但韧性差,容易断。改用高铬铸铁加合金钢复合衬板后,硬度高,韧性好,寿命提高了约百分之六十。
成本效益分析是第三步。耐磨材料价格高,但寿命长,综合成本可能更低。某钼选厂的磨机衬板用普通高锰钢,价格每吨八千元,寿命六个月,一年换两次,衬板费用加停机损失一年二十万。改用高铬铸铁衬板,价格每吨一万五千元,寿命十二个月,一年换一次,衬板费用加停机损失一年十二万。虽然衬板价格高了,综合成本降了。
研磨介质的选择要看矿石硬度和磨矿细度。矿石硬,选高铬钢球,硬度高,耐磨性好。矿石软,选普通碳钢球,价格低,够用。某钼选厂把研磨介质从普通碳钢球改为高铬钢球后,钢球消耗从每吨矿石零点八公斤降到零点五公斤,磨矿细度合格率提高了约百分之五。
破碎机耐磨件的选择要看矿石硬度和破碎机腔型。颚板选高锰钢或合金钢,圆锥破壁板选高锰钢或高铬铸铁,高压辊磨机辊面选硬质合金或陶瓷复合。某钼选厂的圆锥破壁板从高锰钢改为高铬铸铁后,寿命从三个月延长到六个月,壁板费用加停机损失一年降了约百分之四十。
渣浆泵过流件的选择要看矿浆磨蚀性和泵的选型。过流件选高铬铸铁或橡胶复合,泵的选型要跟矿浆流量和扬程匹配。某钼选厂的渣浆泵过流件从普通铸铁改为高铬铸铁后,寿命从两个月延长到四个月,过流件费用加停机损失一年降了约百分之五十。
设备优化怎么降电耗
设备优化降电耗的路径有磨机负荷优化、分级效率提升、浮选机参数优化、脱水设备参数优化。
磨机负荷优化是第一步。磨机填充率影响磨矿效率和电耗。填充率低,磨机处理量低,单位电耗高。填充率高,磨机处理量高,单位电耗低,但填充率过高,磨机负荷过大,电耗也高。某钼选厂的磨机填充率从百分之三十提到百分之四十后,磨机处理量提高了约百分之十五,单位电耗降了约百分之八。填充率从百分之四十提到百分之四十五后,处理量提高不明显,单位电耗反而上升。经济填充率在百分之四十左右。
分级效率提升是第二步。分级效率低,合格粒级返回再磨,磨机里循环负荷高,有效处理量上不去。某钼选厂把旋流器组重新选型后,分级效率从百分之四十五提到百分之六十二,磨机台时处理量提高了百分之十五,磨矿电耗降了约百分之七。
浮选机参数优化是第三步。浮选机叶轮线速度偏高,矿浆过度搅拌,能耗上去了,细粒矿物还被打碎。某钼选厂把浮选机叶轮线速度降了百分之十,充气量根据泡沫状态自动调节,浮选段电耗降了约百分之八。
脱水设备参数优化是第四步。过滤机真空度偏高,能耗浪费,滤饼水分还未必降得下来。某钼选厂把过滤机真空度从零点零六兆帕降到零点零五兆帕,滤饼水分没变,真空泵电耗降了约百分之十二。浓密机底流浓度从百分之三十提到百分之四十五后,底流泵电耗降了约百分之二十。
钢耗和电耗怎么同时降
钢耗和电耗的优化往往互相影响,要一起考虑。
磨机填充率的调整同时影响钢耗和电耗。填充率低,钢球消耗少,但磨机处理量低,单位电耗高。填充率高,磨机处理量高,单位电耗低,但钢球消耗多。某钼选厂的磨机填充率从百分之三十提到百分之四十后,钢球消耗从每吨矿石零点八公斤降到零点七公斤,单位电耗降了约百分之八。填充率从百分之四十提到百分之四十五后,钢球消耗从零点七公斤增到零点八公斤,单位电耗反而上升。经济填充率在百分之四十左右,钢耗和电耗同时较低。
磨矿细度的调整同时影响钢耗和电耗。磨矿细度粗,钢球消耗少,但解离度不够,浮选回收率低。磨矿细度细,解离度好,浮选回收率高,但钢球消耗多,电耗高。某钼矿的经济磨矿细度在负零点零七四毫米占百分之八十左右。细度从百分之六十五提到百分之八十,回收率提升六点四五百分点,钢球消耗增加约百分之十五,电耗增加约百分之二十。细度从百分之八十提到百分之九十,回收率只提升一点五五百分点,钢球消耗增加约百分之十,电耗增加约百分之十五。经济磨矿细度在百分之八十左右,钢耗和电耗的综合成本最低。
耐磨材料的选择同时影响钢耗和电耗。高铬钢球硬度高,耐磨性好,钢球消耗少,但价格高。普通碳钢球价格低,但钢球消耗多。某钼选厂把研磨介质从普通碳钢球改为高铬钢球后,钢球消耗从每吨矿石零点八公斤降到零点五公斤,磨矿细度合格率提高了约百分之五,磨机电耗降了约百分之三。虽然钢球价格高了,综合成本降了。
设备选型的优化同时影响钢耗和电耗。高效充气式浮选机的充气量独立可调,叶轮线速度低,矿浆过度搅拌少,浮选段电耗低,叶轮和定子的磨损也少。某钼选厂把粗选浮选机换成高效充气式后,浮选段电耗降了约百分之八,叶轮寿命从六个月延长到十二个月。
实际案例:钢耗电耗降了多少
某钼选厂的钢耗电耗优化案例值得参考。
优化前状况:处理能力三千吨每日,磨机填充率百分之三十,磨机装机功率一千二百千瓦,实际运行功率八百千瓦,功率因数零点七五。磨机衬板寿命六个月,钢球消耗每吨矿石零点八公斤。浮选机叶轮线速度偏高,浮选段电耗偏高。过滤机真空度零点零六兆帕,真空泵电耗偏高。
优化措施:磨机填充率从百分之三十提到百分之四十,研磨介质从普通碳钢球改为高铬钢球,分级旋流器重新选型,浮选机叶轮线速度降低百分之十,充气量自动调节,过滤机真空度从零点零六兆帕降到零点零五兆帕,浓密机底流浓度从百分之三十提到百分之四十五。
优化后数据:磨机处理量提高百分之十五,单位电耗降了约百分之八。磨机衬板寿命从六个月延长到十二个月,钢球消耗从每吨矿石零点八公斤降到零点五公斤。浮选段电耗降了约百分之八。真空泵电耗降了约百分之十二,底流泵电耗降了约百分之二十。综合电耗降了约百分之十,钢耗降了约百分之三十五。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。这个项目的电耗降低,靠的不是某台设备特别省电,而是设备配置跟矿石性质匹配,加上智能控制把参数稳定在最优区间。
钼矿加工设备与耐磨材料优化的最终检验标准,是选厂投产后的实际运行指标。钢耗降了多少、电耗降了多少、处理量稳不稳、回收率波动大不大,这几个问题同时回答好了,优化才算见效。
想判断你的钼选厂钢耗电耗怎么降,最直接的办法是做一次设备运行参数测定和耐磨件消耗统计,同时把矿石磨蚀性、磨机填充率、分级效率、浮选机参数摸清楚。磨机填充率合不合理、分级效率高不高、浮选机叶轮线速度偏不偏高、耐磨材料选得对不对,这些问题的答案在你的现场数据里,不在通用方案里。
 产品中心